



Nodweddion arbennig rholio ffoil alwminiwm
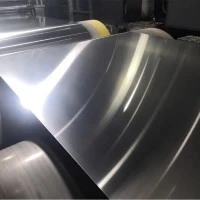
Wrth gynhyrchu ffoil dwbl, mae rholio ffoil alwminiwm wedi'i rannu'n dri phroses: rholio garw, rholio canolradd a gorffen rholio. O safbwynt technolegol, gellir ei rannu'n fras yn ôl trwch yr allanfa dreigl. Y dull dosbarthu cyffredinol yw bod y trwch allanfa yn fwy na Neu'n hafal i {{{0}}.0Mae 5mm yn dreigl garw, mae'r trwch ymadael rhwng 0.013 a 0.05 yn ganolig treigl, ac mae'r cynnyrch gorffenedig sengl a dwbl rholio cynnyrch gorffenedig gyda thrwch ymadael llai na 0.013mm yn gorffen treigl. Mae nodweddion treigl rholio garw a phlât a stribed alwminiwm yn debyg. Mae'r rheolaeth drwch yn bennaf yn dibynnu ar y grym treigl ac ôl-densiwn. Mae trwch rholio garw yn fach iawn. Mae ei nodweddion treigl yn hollol wahanol i rolio plât alwminiwm a stribed. Mae ganddo nodweddion rholio ffoil alwminiwm. Mae ei hynodrwydd yn bennaf yn cynnwys yr agweddau canlynol:

(1) Plât alwminiwm a rholio stribed. Mae gwneud y stribed alwminiwm yn deneuach yn dibynnu'n bennaf ar y grym treigl, felly mae'r dull rheoli awtomatig o drwch plât yn seiliedig ar y bwlch rholio cyson fel prif ddull rheoli AGC. Hyd yn oed os yw'r grym treigl yn newid, gellir cael y trwch trwy addasu'r bwlch rholio ar unrhyw adeg i gadw'r bwlch rholio ar werth penodol. Deunydd dalen a stribed cyson. Pan fydd ffoil alwminiwm yn cael ei rolio i rolio gorffeniad canolig, oherwydd bod trwch y ffoil alwminiwm yn hynod denau, mae'r grym treigl yn cynyddu yn ystod y rholio, gan ei gwneud hi'n haws i'r rholer gynhyrchu dadffurfiad elastig nag ar gyfer y deunydd rholio i gynhyrchu dadffurfiad plastig. Ni all gwastadu elastig y rholer Negodi, mae rholio elastig a gwastadu'r rholer yn penderfynu, mewn rholio ffoil alwminiwm, nad yw'r grym treigl bellach yn chwarae'r un rôl â phlatiau rholio. Yn gyffredinol, mae rholio ffoil alwminiwm yn rholio heb fwlch o dan amodau pwysau cyson, ac mae trwch y ffoil alwminiwm yn cael ei addasu. Yn bennaf yn dibynnu ar addasu'r tensiwn a'r cyflymder treigl.
(2) Treigl gorgyffwrdd. Ar gyfer ffoil alwminiwm hynod denau gyda thrwch llai na 0.012mm (mae'r trwch yn gysylltiedig â diamedr y gofrestr waith), oherwydd elastigedd y gofrestr, mae'n anodd iawn ei rolio gydag un ddalen. Felly, defnyddir y dull treigl dwbl, hynny yw, y dull o ychwanegu olew iro rhwng dau ffoil alwminiwm ac yna eu rholio gyda'i gilydd (a elwir hefyd yn rholio pentwr). Gall rholio wedi'i lamineiddio nid yn unig gyflwyno ffoil alwminiwm hynod denau na ellir ei gynhyrchu trwy rolio sengl, ond hefyd leihau nifer y toriadau stribed a gwella cynhyrchiant llafur. Gellir defnyddio'r broses hon i fasgynhyrchu ffoil alwminiwm un ochr o 0.006mm i 0.03mm.
(3) Effaith cyflymder. Yn ystod y broses dreigl o ffoil alwminiwm, gelwir y ffenomen bod trwch y ffoil yn dod yn deneuach gyda chynnydd y radd dreigl yn effaith cyflymder. Mae angen ymchwil fanwl o hyd i'r esboniad o'r mecanwaith effaith cyflymder. Yn gyffredinol, credir bod gan y rhesymau dros yr effaith cyflymder y canlynol

tair agwedd:
1) Mae'r cyflwr ffrithiant rhwng y gofrestr waith a'r deunydd treigl yn newid. Wrth i'r cyflymder treigl gynyddu, mae faint o olew iro a ddaw i mewn yn cynyddu, gan achosi i'r cyflwr iro rhwng y gofrestr a'r deunydd treigl newid. Mae'r cyfernod ffrithiant yn lleihau, mae'r ffilm olew yn dod yn fwy trwchus, ac mae trwch y ffoil alwminiwm yn dod yn deneuach.
2) Newidiadau yn y felin rolio ei hun. Mewn melin rolio gan ddefnyddio Bearings silindrog, wrth i'r cyflymder treigl gynyddu, bydd gwddf y gofrestr yn arnofio yn y dwyn, fel y bydd y ddau rolyn llwythog sy'n rhyngweithio yn symud yn agosach at ei gilydd.
3) Prosesu meddalu pan fydd y deunydd yn cael ei ddadffurfio trwy rolio. Mae cyflymder treigl y felin rolio ffoil alwminiwm cyflym yn uchel iawn. Wrth i'r cyflymder treigl gynyddu, mae tymheredd y parth dadffurfiad treigl yn cynyddu. Yn ôl cyfrifiadau, gall y tymheredd metel yn y parth anffurfio godi i 200 gradd, sy'n cyfateb i anelio adferiad canolraddol, gan achosi ffenomen meddalu Proses o ddeunyddiau rholio.
Datblygu egwyddorion ar gyfer prosesau rholio ffoil alwminiwm
① Penderfynu ar y gyfradd brosesu gyfan Mae'r gyfradd brosesu gyfan yn cyfeirio at gyfanswm gradd anffurfiad y ffoil ar ôl anelio recrystallization nes bod y cynnyrch gorffenedig yn cael ei rolio. Yn gyffredinol, gall y gyfradd brosesu gyfan o 1 gyfres gyrraedd mwy na 99%, a gall rhai cynhyrchion 8 cyfres hefyd gyrraedd y gwerth hwn. Fodd bynnag, mae cyfanswm cyfradd prosesu ffoil aloi alwminiwm yn gyffredinol yn llai na 90%.
② Pennu cyfradd prosesu pas Penderfynu cyfradd prosesu pasio yw craidd y broses dreigl. Ar gyfer cynhyrchion cyfres alwminiwm pur, gall y gyfradd prosesu pasio gyrraedd 65%. Nid yw'n ddoeth defnyddio dur rhy fawr ar gyfer y tocyn cyntaf ar ôl anelio'r biled. Mae'r gyfradd brosesu yn gyffredinol tua 50%.
Trwch treigl
Mae'r dulliau mesur trwch yn ystod rholio ffoil alwminiwm yn bennaf yn cynnwys mesur trwch cerrynt eddy, mesur trwch pelydr isotop a mesur trwch pelydr-X. Mesur trwch pelydr-X yw'r dull mesur trwch a ddefnyddir amlaf wrth gynhyrchu ffoil alwminiwm, yn enwedig mewn melinau rholio ffoil alwminiwm cyflym. Dulliau rheoli trwch yn ystod rholio ffoil alwminiwm: rheoli grym treigl, rheoli tensiwn, rheoli cyflymder treigl, tensiwn / cyflymder, rheoli cyflymder / tensiwn.


